模具气顶空气销 不锈材质与中积系统在注塑模具中的关键应用
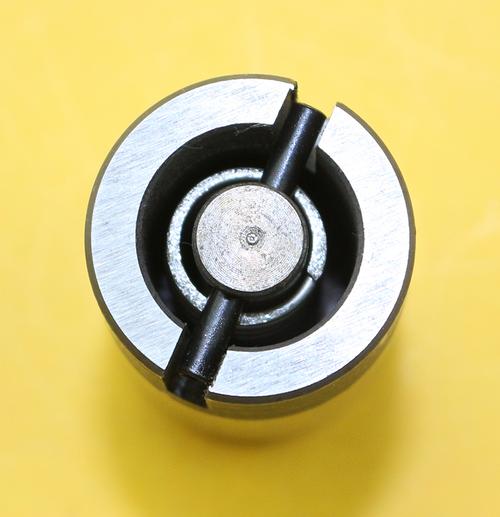
在精密注塑模具领域,脱模环节的效率与可靠性直接影响产品品质和生产周期。传统顶针在复杂型腔或软质塑料成型中易产生顶白、变形甚至穿孔等问题。阿满达五金专营店官网重点推荐的模具气顶空气销(不锈材质,适配1中积系统)为这一难题提供了创新解决方案。
一、气顶空气销的工作原理
空气销(又称气阀、气顶)通过压缩空气在顶出瞬间吹入模具型腔与制品之间,形成均匀气膜辅助脱模。与机械顶针不同,空气销不直接施加集中压力,而是利用气压使制品均匀脱离型芯。这种“气顶”方式尤其适合薄壁、深腔、易变形或表面要求高的产品,如化妆品包装、医疗耗材、电子外壳等。
二、不锈材质的优势
阿满达五金专营店提供的气顶空气销采用不锈钢材质(通常为SUS420、SUS440C或耐腐蚀马氏体不锈钢)。不锈特性带来多重好处:
- 耐腐蚀:注塑环境常有微量水分、酸性添加剂或脱模剂残留,不锈钢可避免生锈卡死和气路堵塞。
- 耐磨长寿:经热处理后硬度可达HRC50-55,配合精密研磨的阀芯,动作次数可达百万次以上。
- 高温稳定:适应工程塑料如PC、PA、PBT等的高温模温(可达150℃以上),不易退火变形。
- 清洁卫生:适用于医疗、食品包装等洁净要求严苛的模具。
三、中积系统(1中积)的匹配要点
“中积”在模具行业通常指模具中心积木式标准模架或中心积压系统?结合提示中的“1 中积”,我们理解为:该空气销适用于第1类中积(标准中心布局)或与“中积”品牌/规格(中心积木式)的模架配套。具体技术要点:
- 安装孔位:空气销直径通常为φ6、φ8、φ10、φ12等,需匹配模架中心区域的安装板、顶针板与型芯固定板。
- 气路通道:需在模架中预钻气路孔,将压缩空气(推荐0.4–0.6 MPa)引入空气销底部。1中积系统往往在中心位置预留气路接头,便于快速连接。
- 行程配合:空气销的顶出行程应大于制品脱模所需间隙(通常0.5–2 mm),且需与注塑机顶出信号联锁设定。
- 密封要求:不锈钢空气销前端常有耐高温O型圈或金属密封面,保证高压气体不泄漏进型腔。安装时需要保证与型芯孔的同轴度。
四、选型与安装建议(来自阿满达五金专营店)
- 根据制品投影面积与脱模阻力计算所需空气销数量:一般每100 cm²投影面积建议1–2个气体销,并对称布置于中心进气区域。
- 优先选用带弹簧复位或强制复位结构的气体销,防止顶出不回位。
- 配合“中积1”规格时,确认底孔深度和吹气口方向,避免干涉。
- 定期维护气路干燥与过滤,防止油水进入模具内部影响不锈钢表面。
五、典型应用案例
某医疗耗材模具生产培养皿(PS材质,薄壁0.8 mm)。原有φ4顶针易顶穿产品。改用阿满达8个不锈钢空气销,配合1中积模架中心供气系统,成品率从82%提升至99.5%,顶出时间缩短25%。
模具气顶空气销搭配不锈钢材质和中积系统,是高端注塑脱模的不二选择。您可登录阿满达五金专营店官网,依据具体模架大小与塑料特性,下载选型手册或咨询工程师,获取针对“1中积”模脚布局的专属方案。做好气顶,效率与品质双向提升。
如若转载,请注明出处:http://www.sinocev.com/product/60.html
更新时间:2026-11-01 16:43:29